Wissen · FAQ
Fragen, Antworten und ein paar wichtige Grenzen.
Grundlagen zu 3D-Druck und Laser – plus die ehrliche Antwort darauf, warum manche Aufträge erst getestet werden müssen und andere gar nicht möglich sind.
01Was ist 3D-Druck überhaupt?+
3D-Druck ist ein additives Fertigungsverfahren: Ein Objekt wird Schicht für Schicht aus Material aufgebaut, statt Material wie beim Fräsen wegzunehmen.
Grundlage ist ein digitales 3D-Modell. Eine Slicer-Software zerlegt es in dünne horizontale Schichten und erzeugt daraus die Bewegungs- und Extrusionsdaten für den Drucker. Beim verbreiteten FDM/FFF-Verfahren wird Kunststofffilament erhitzt und durch eine Düse auf die Bauplatte aufgetragen. Wer schon mit einer Heißklebepistole gearbeitet hat, kennt das Prinzip im Grunde.
Typische Materialien sind PLA, PETG, ABS oder ASA – eine Übersicht gibt die Filamentkunde. Andere Verfahren arbeiten mit Harzen oder Pulvern.
02Und was ist mit Lasergravur und Laserschneiden?+
Beides sind thermische Verfahren. Ein gebündelter Lichtstrahl erhitzt das Material lokal. Bei einer Gravur wird nur die Oberfläche verändert, beim Schneiden das Material vollständig durchtrennt.
Ein blauer 40-W-Diodenlaser eignet sich vor allem für Holz, MDF, Sperrholz, Karton, Leder, Filz und geeignete Kunststoffe. Ein 2-W-IR-Laser wird hauptsächlich zum Markieren und Gravieren von Metallen und laserbeschriftbaren Kunststoffen genutzt.
Daneben gibt es UV-, MOPA- und CO₂-Laser mit jeweils anderen Stärken. Ich arbeite mit einem 40-W-Diodenlaser und einem 2-W-IR-Laser.
03Was heißt das für Aufträge?+
Nicht jedes Material lässt sich sicher bearbeiten. Einzelstücke mit hohem ideellen oder materiellen Wert – etwa Erbstücke oder nicht ersetzbare Erinnerungsstücke – werden nicht graviert.
Auch unbekannte, unklar beschichtete oder nicht spezifizierte Materialien sind ausgeschlossen. Sie können schmelzen, brennen oder giftige Dämpfe freisetzen. Sichere Ergebnisse brauchen deshalb ein vergleichbares Teststück und ein Testgrid. Sonst wird aus Gravieren sehr schnell Fräsen – oder die Tasse bekommt einen Sprung.
04Was kostet ein Auftrag?+
Das hängt vom Verfahren, Material, Filament, der Zahl der Farben, Vor- und Nachbereitung sowie der Maschinenzeit ab. Deshalb ist eine pauschale Preisliste wenig sinnvoll.
Am besten kurz anfragen – danach gibt es ein konkretes Angebot.
Technische Themen
Düsen & Filamente
Welche Düse passt zu welchem Filament – und warum nicht alles überall läuft.
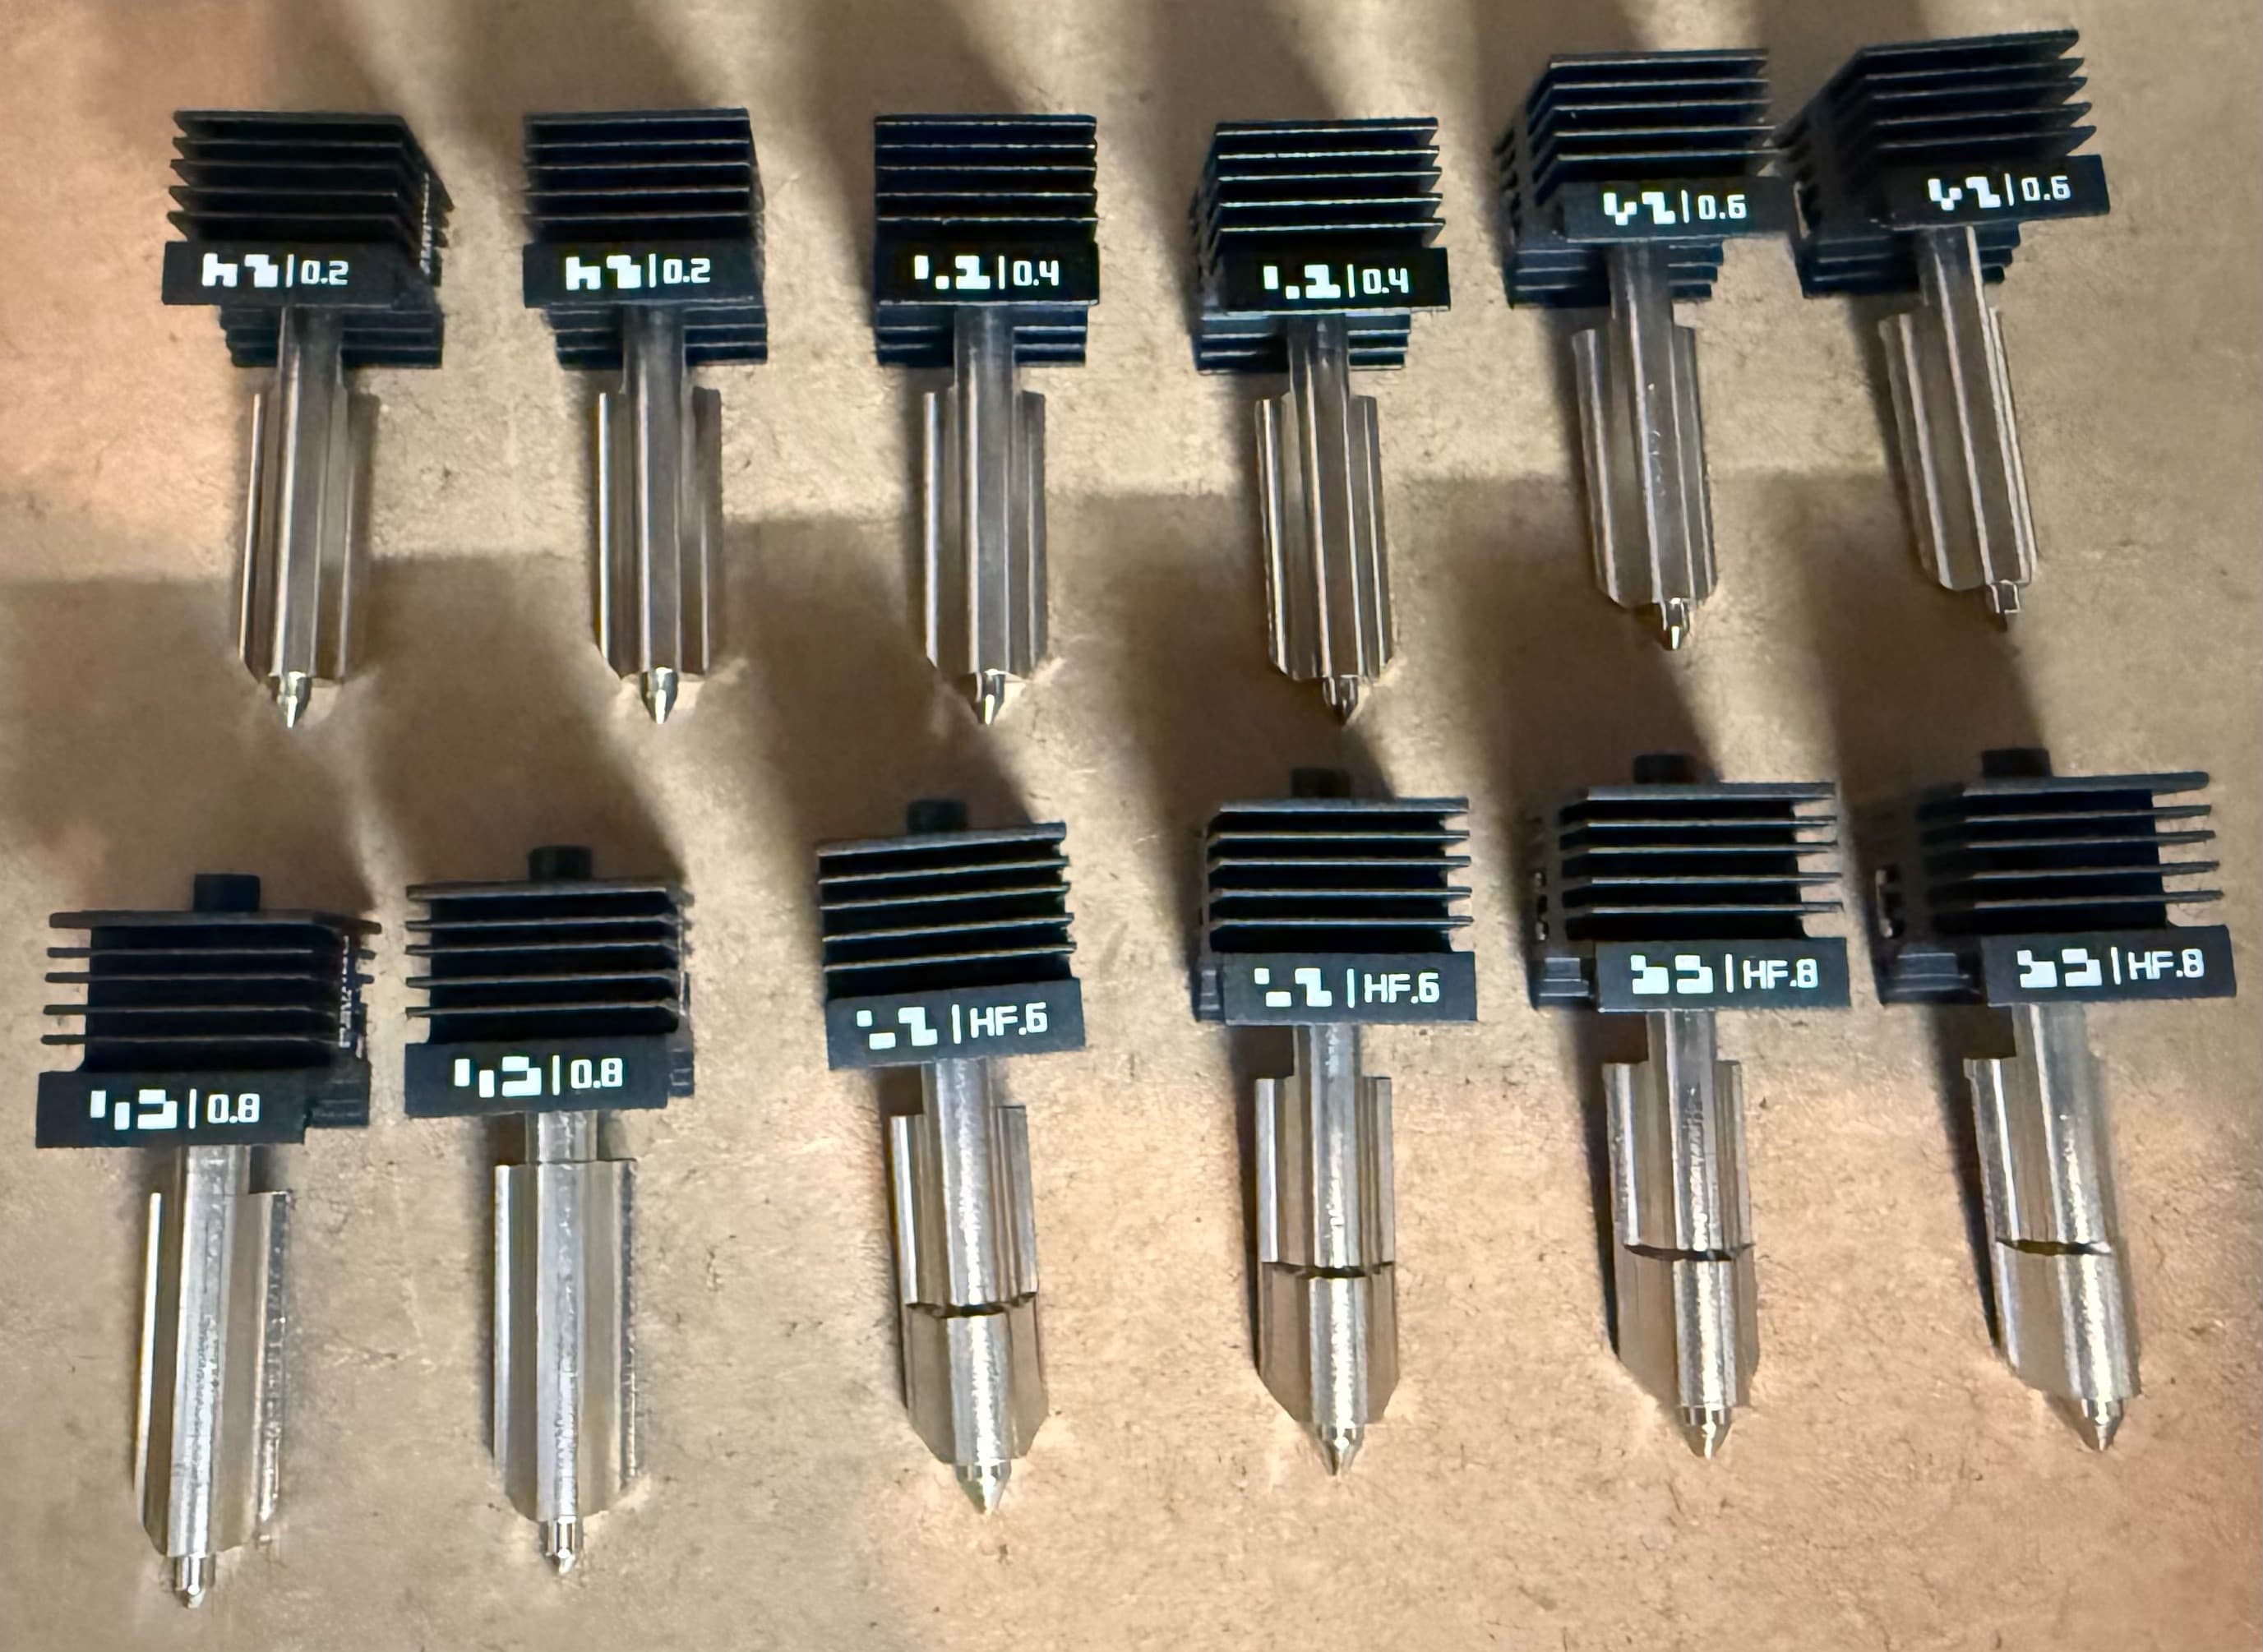
01Was bringt der Düsendurchmesser (0,2 / 0,4 / 0,6 / 0,8 mm)?+
Die Düse legt fest, wie dick die einzelne Kunststoffbahn wird. Faustregel: Die Schichthöhe liegt bei etwa 25–80 % des Düsendurchmessers. Mehr Durchmesser heißt mehr Material pro Zeit – also schneller, aber gröber. Wie beim Edding gegen Fineliner: Beide malen, nur nicht dasselbe.
- 0,2 mm – der Feinmechaniker: für Miniaturen, kleine Schrift und glatte Oberflächen. Dafür brauchst du Geduld (die Druckzeit wird gern ein Vielfaches), die Düse verstopft schnell und mag nur feine, saubere Filamente. Diva-Verhalten inklusive.
- 0,4 mm – der Allrounder: Standard, guter Kompromiss aus Detail, Tempo und Zuverlässigkeit. Damit läuft fast alles, und deshalb steckt sie meistens drin.
- 0,6 mm – der Arbeiter: deutlich schneller und robuster, verstopft kaum. Die Schichtlinien sind etwas gröber, ganz feine Details gehen verloren. Super für Funktionsteile, große Teile und zickige Filamente.
- 0,8 mm – der Presslufthammer: sehr schnell und sehr stabil, aber grob. Gut für große Teile, Prototypen und Vasen. Für scharfe Ecken, feine Details und knifflige Überhänge die falsche Wahl.
Bei mir läuft das so: Die Düse wird zum Auftrag gewählt. Logos und Feinstrukturen bekommen die kleine, große oder stabile Teile die dicke. Zu verrückt? Nein – nur passend.
02Welche Filamente vertragen nicht jede Düse?+
Gefüllte Filamente – Holz, Carbon- oder Glasfaser, Metall-, Stein- oder Leuchtpigmente – haben Fasern oder Partikel im Kunststoff. In einer 0,2-mm-Düse bleiben die hängen und verstopfen sie. Dann gibt es keinen Druck, aber dafür eine Menge Frust.
Faustregel: Je gröber die Füllung, desto größer die Düse. Faserfilamente und Holz laufen am zuverlässigsten ab 0,4 mm, mit 0,6 mm hast du weniger Ärger. Normales PLA, PETG oder ASA ohne Füllung läuft dagegen auch in 0,2 mm, wenn es sauber getrocknet ist.
03Was ist eine HF-Düse (High Flow)?+
Eine High-Flow-Düse (HF) schafft pro Sekunde mehr Kunststoff durch die Düse. Das lohnt sich vor allem, wenn du schnell druckst oder große Düsen mit hohem Tempo fährst. Bei gemütlichem Druck ist der Unterschied klein – dann ist sie nur ein Sportwagen im Stau.
Wichtig ist der „maximale volumetrische Fluss“ (mm³/s). Er steckt im Filamentprofil des Slicers und muss zur Düse passen.
04HF-Düse mit normalem Filament – oder HF-Filament in normaler Düse?+
- HF-Düse + normales Filament: geht problemlos. Den Vorteil merkst du nur bei hohem Tempo, und das Profil sollte angepasst werden (zum Beispiel ein höheres Flusslimit). Bei sehr langsamem Druck oder flexiblen Filamenten bringt sie nichts.
- HF-Filament + normale Düse: Das Filament ist dünnflüssiger und schmilzt schneller, aber die Düse bremst den Durchfluss. Bei hohem Tempo droht Unterextrusion mit schwacher Schichthaftung. Also entweder langsamer drucken oder die HF-Düse nehmen.
- HF-Filament + HF-Düse: das Dream-Team für schnelle Drucke.
05Messingdüse oder gehärtete Düse – was ist der Unterschied?+
Messing ist weich und leitet Wärme sehr gut. Für normale Filamente ist es die beste und günstigste Wahl. Gehärteter Stahl ist deutlich verschleißfester, leitet die Wärme aber etwas schlechter. Deshalb braucht man oft ein bisschen mehr Temperatur oder weniger Tempo.
Für unkritische Standardfilamente reicht Messing locker. Wer häufig verschiedene Materialien druckt, fährt mit gehärteten Düsen sicherer – und spart sich das Düsenwechsel-Lotto.
06Warum gehören abrasive Filamente nicht in eine Messingdüse?+
Abrasive Filamente – Carbon- und Glasfaser, Leuchtfilamente, Metall- und Steinfüllungen – schmirgeln wie Schleifpapier. In einer Messingdüse weitet sich die Öffnung schon nach wenigen Spulen auf. Das Ergebnis: ungenaue Maße, schlechte Oberfläche, Unter- oder Überextrusion. Die Düse ist dann quasi Geschichte.
Für solche Materialien nimmt man gehärtete Stahl- oder Wolframkarbid-Düsen. Holzfilamente sind kaum abrasiv, brauchen aber trotzdem eine größere Düse, weil sie sonst verstopfen.
07Wann lohnt sich eine Wolframkarbid-Düse?+
Wolframkarbid ist extrem hart, leitet die Wärme besser als Stahl und hält bei abrasiven Filamenten sehr viel länger durch. Der Haken: Sie ist teuer und spröde. Also nicht zu fest anziehen und nicht anschlagen lassen – hart im Nehmen heißt hier nicht verzeihend.
Wer nur gelegentlich abrasive Materialien druckt, braucht sie selten. Für Dauerläufer in Carbon- oder Glasfaser lohnt sie sich. Ich schaue noch aufs Preisschild.
| Düse | Geeignet für | Gut zu wissen |
|---|---|---|
| Messing | Standardfilamente | sehr gute Wärmeleitung, günstig, nicht für abrasive Filamente |
| Gehärteter Stahl | auch abrasive Filamente | verschleißfest, braucht etwas mehr Temperatur |
| Wolframkarbid | abrasive Filamente im Dauereinsatz | sehr langlebig, teuer und spröde |
| HF-Variante | schnelleres Drucken | nur sinnvoll mit angepasstem Flusslimit im Profil |
Stand Oktober 2026. Die Angaben sind allgemeine Erfahrungswerte – bei Spezialfilamenten bitte die Herstellerangaben beachten.
Weiterlesen
Material, Düse und Füllung hängen zusammen
Wissen · Filamentkunde
Welches Filament für welchen Zweck?
Eine kompakte Einführung in die Materialien, mit Filtern nach Eigenschaften wie Outdoor, hitzebeständig oder flexibel.
Weiterlesen →Blog · 27. Oktober 2026
Düse, Filament und Füllung: Warum alles zusammengehört
Das Zusammenspiel der drei Komponenten und meine Reihenfolge beim Entscheiden.
Weiterlesen →Blog · 27. Oktober 2026
Fillosophy: Was die Füllung im 3D-Druck wirklich bringt
Füllmuster und Füllprozente im Überblick, mit 18 Mustern auf einer Mustertafel.
Weiterlesen →Materialtests
Das passende Laser-Setup finden
Testgrids vergleichen systematisch verschiedene Kombinationen aus Laserleistung und Geschwindigkeit. Jedes Feld wird mit anderen Einstellungen erzeugt. So lässt sich erkennen, welche Kombination sauber graviert, den besten Kontrast liefert oder ein Material zuverlässig schneidet, ohne es unnötig zu verbrennen.
Die ermittelten Werte sind ein guter Ausgangspunkt, aber keine Garantie für jedes Werkstück. Selbst Material mit derselben Bezeichnung kann je nach Hersteller oder Charge unterschiedlich reagieren. Besonders Holz schwankt durch Maserung, Dichte, Feuchtigkeit, Harzanteil, Leim und Oberflächenbehandlung. Deshalb wird bei einem neuen Material oder einer neuen Charge möglichst an einem vergleichbaren Reststück oder einer unauffälligen Stelle erneut getestet.
Bild anklicken oder antippen, um das Testgrid groß anzusehen.